Revestimiento láser: 4 diferencias clave con PTA TIG MIG
Si bien no encontrará “endurecimiento duro” en el diccionario, es un término estándar de la industria que cualquiera que busque reparar y remanufacturar las piezas de su máquina se beneficiará al conocer.
El revestimiento duro es cualquier proceso de trabajo de metales en el que se aplica un material más duro o más resistente al metal base, es decir, la superficie de una pieza de una máquina. Esto describe cualquier cosa, desde pulverización térmica hasta revestimiento láser.
Todos ellos utilizan diversas fuentes de calor para aplicar el recubrimiento metalizado. En un artículo anterior comparamos el revestimiento láser con la pulverización térmica y describimos brevemente las diferencias entre los revestimientos unidos mecánicamente y los revestimientos unidos metalúrgicamente.
En la mayoría de los escenarios industriales la unión mecánica es suficiente, pero ¿qué pasa si no está disponible? Además de la pulverización y la pulverización térmica fusible, el revestimiento láser no es su única opción de combinación metalúrgica.
Entonces veamos cómo se compara el revestimiento láser con los diferentes procesos de revestimiento duro disponibles en el mercado hoy en día.
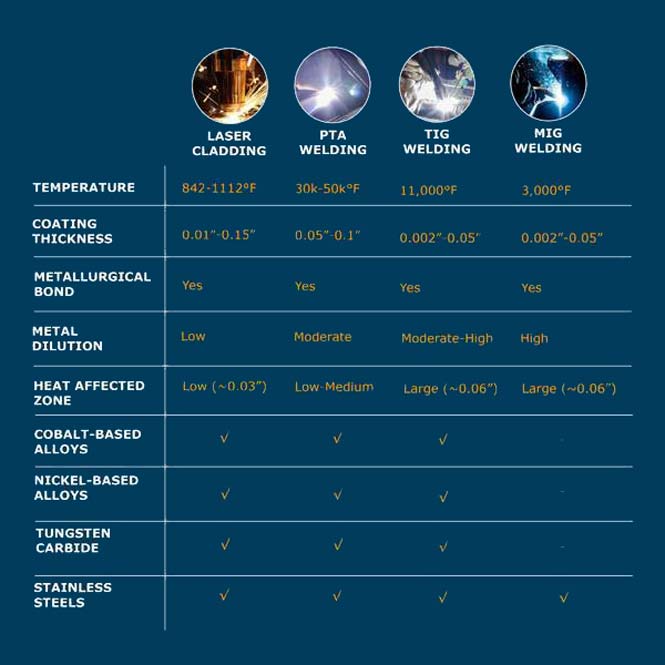
Comparación de procesos de revestimiento y revestimiento láser
Cada proceso se realiza de forma diferente, siendo el revestimiento láser la aplicación más distinta. El revestimiento láser utiliza un láser generado eléctricamente para calentar un alambre metálico o un material en polvo y aplicarlo a la superficie de un sustrato.
Cada tipo de superposición de soldadura es relativamente similar, pero existen diferencias sutiles pero significativas entre ellas. La soldadura MIG (gas inerte metálico) o GMAW (soldadura por arco metálico con gas) utiliza electricidad, gas protector y electrodos consumibles. Estos electrodos consumibles se utilizan normalmente como materiales para cubrir sustratos.
La soldadura TIG (gas inerte de tungsteno), también conocida como GTAW (soldadura por arco de tungsteno con gas), utiliza las mismas materias primas, excepto que emplea electrodos de tungsteno no consumibles y varillas de material de revestimiento adicionales en lugar de electrodos consumibles.
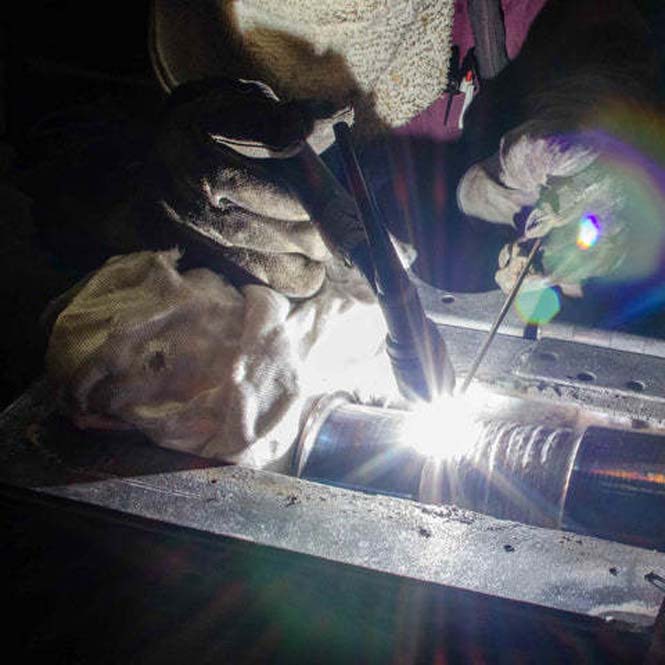
La soldadura PTA Plasma Transfer Arc
Un proceso de soldadura más nuevo, la soldadura PTA (Plasma Transfer Arc), es similar a la soldadura TIG en materias primas, pero utiliza materiales en polvo y boquillas especializadas para ionizar el gas protector y producir un arco de plasma. Los arcos de plasma aplican material a la superficie del sustrato.
En términos de cobertura, el PTA es el mejor competidor del revestimiento láser; sin embargo, esto no descarta a los otros dos. Cada uno de estos procesos produce un recubrimiento que se une metalúrgicamente al sustrato. Esto significa que el material de cobertura y el material de sustrato están fusionados a nivel molecular.
Esto tiene muchas ventajas, incluida la reducción de la porosidad de la superficie, lo que da como resultado recubrimientos de alto rendimiento y resistentes a la corrosión. El revestimiento láser y los procesos de hardfacing también pueden formar recubrimientos extremadamente resistentes al desgaste.
Diferencias entre revestimiento y revestimiento láser
El revestimiento láser destaca por su precisión y bajo aporte térmico. A diferencia de los procesos de arco tradicionales, el haz láser concentra la energía en una zona muy pequeña. Esto permite un control excepcional sobre la dilución y la zona afectada por el calor.
Los procesos MIG, TIG y PTA generan un arco eléctrico que aporta más calor al sustrato. Ese calor adicional produce una mayor dilución del material base en la capa de recubrimiento y una zona afectada por el calor más amplia.
El revestimiento láser mantiene una dilución típica inferior al 5 %, mientras que en MIG y TIG la dilución suele situarse entre el 15 % y el 30 %. El PTA se sitúa en un punto intermedio, normalmente entre el 5 % y el 15 %.
Con estos conocimientos puede puedes trabajar en soldadura, un empleo muy rentable.
Espesor de la capa de soldadura y del revestimiento láser
El espesor de cada capa de soldadura varía entre aproximadamente 0,05 pulgadas y aproximadamente 0,1 pulgadas (1,27 mm a 2,54 mm). El revestimiento láser tiene un rango de espesor ligeramente más amplio, de 0,008 pulgadas a 0,15 pulgadas (0,2 mm a 3,8 mm).
Esta flexibilidad permite al revestimiento láser realizar tanto capas muy finas de alta precisión como capas más gruesas cuando se necesita mayor resistencia al desgaste.
Los procesos de arco tradicionales suelen depositar capas más gruesas de forma natural, pero con menos control dimensional.
En aplicaciones donde el espesor final debe respetar tolerancias ajustadas, el revestimiento láser ofrece una ventaja clara. Se pueden aplicar múltiples pasadas con gran repetibilidad gracias al control robótico habitual de este proceso.
Materiales de uso común en revestimiento láser y hardfacing
La mayor diferencia entre los cuatro procesos radica en los materiales que pueden depositar. La soldadura MIG es la más limitada y se aplica principalmente a aceros, aceros inoxidables, aleaciones de níquel, alambres con núcleo fundente y alambres de hardfacing convencionales.
La soldadura TIG, la soldadura PTA y el revestimiento láser se pueden aplicar a metales de revestimiento populares como Stellite® 6 y otras aleaciones a base de cobalto, así como a aleaciones a base de níquel y carburo de tungsteno de la familia Colmonoy®, incluida Colmonoy® 88.
La soldadura TIG también se puede utilizar con cables de acero inoxidable 316, acero al carbono y otros cables metálicos. La soldadura PTA y el revestimiento láser también se pueden aplicar a otros aceros inoxidables, como los de las series 300 y 400.
El revestimiento láser destaca especialmente con polvos de carburo de tungsteno y aleaciones de alta dureza porque el bajo aporte térmico reduce el riesgo de disolver los carburos y perder dureza.
Entrada de calor y zona afectada por el calor (HAZ)
Una gran ventaja del revestimiento láser es el tamaño reducido de la zona afectada por el calor o HAZ. La HAZ es la región del metal base que aún no se ha fundido pero que se ha visto afectada por la alta temperatura del proceso durante un corto periodo de tiempo.
Esto altera la estructura molecular del metal en esa región. Ya no posee las propiedades ideales del material de sustrato, pero como no se funde, tampoco exhibe las características de un recubrimiento curado. Esta HAZ es una capa debilitada que afecta la dureza y la porosidad de la microestructura subyacente.
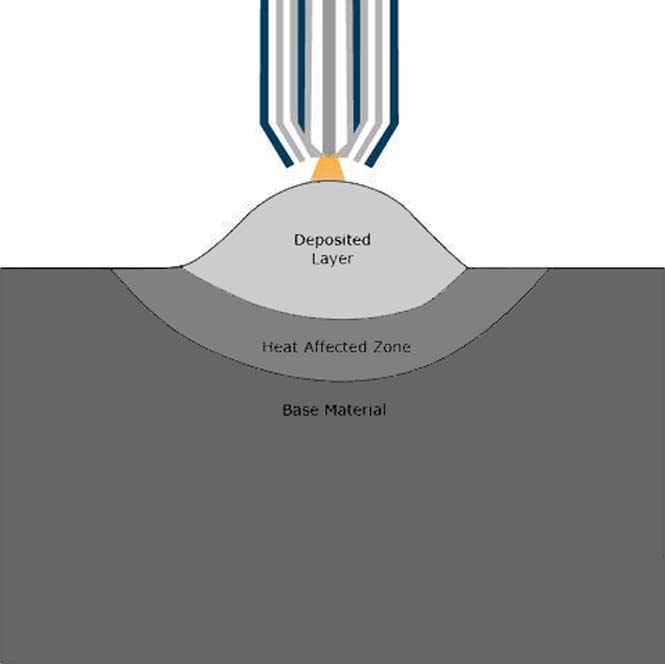
Normalmente los procesos de soldadura con un alto aporte de calor tienen una gran zona afectada por el calor. El revestimiento láser tiene una HAZ mínima porque requiere el menor aporte de calor de estos procesos.
Aunque el aporte de calor del PTA es alto, su HAZ ocupa el segundo lugar más reducido. Esto se debe a que el material de cobertura se enfría y solidifica más rápido. Sin embargo, el PTA se realiza a temperaturas del orden de decenas de miles de grados Fahrenheit, por lo que la deformación térmica sigue siendo un factor a considerar.
El revestimiento láser minimiza la distorsión de piezas delgadas o de geometría compleja. Esta característica lo hace especialmente adecuado para componentes de precisión, ejes, válvulas y piezas de alto valor.
Capacidad de proceso y productividad
Cada proceso tiene ventajas y limitaciones específicas en términos de tasa de deposición, posicionamiento y control de las variables del proceso. El revestimiento láser suele ser un proceso controlado robóticamente que proporciona una consistencia incomparable, aunque limita su velocidad de deposición y posicionamiento en comparación con algunos procesos de arco.
La soldadura PTA es generalmente el proceso más rápido entre los de hardfacing de alta calidad y requiere operadores capacitados.
Si bien es más lento que el PTA, el revestimiento TIG es más rápido que el revestimiento MIG en muchas aplicaciones de precisión y se puede realizar en la mayoría de las posiciones, aunque las soldaduras en techo pueden ser difíciles y requerir operadores altamente calificados.
El revestimiento MIG no se puede realizar fácilmente en superficies verticales o elevadas sin técnicas especiales. Por supuesto, estas variables se pueden reducir mediante una planificación y herramientas cuidadosas al aplicar revestimiento superficial.
La soldadura TIG proporciona un buen control de la temperatura, mientras que la soldadura PTA y el revestimiento láser proporcionan un excelente control sobre los parámetros del proceso. La soldadura MIG es más difícil para mantener temperaturas y arcos constantes, lo que requiere artesanos capacitados para crear superposiciones de alta calidad.
Diferencias clave entre superposición y revestimiento láser
Por lo tanto, si bien cada proceso tiene sus ventajas y desventajas, todos pueden producir recubrimientos de alta calidad, resistentes a la corrosión y al desgaste.
Todas las capas de superposición de soldadura (MIG, TIG y PTA) pueden producir recubrimientos similares al revestimiento láser, siendo el PTA el más cercano hasta la fecha.
Los aportes de calor para el revestimiento y el revestimiento láser varían mucho, y la capacidad de espesor y el material del revestimiento final también difieren ligeramente. El revestimiento láser es excelente cuando la deformación térmica se convierte en un problema para piezas más pequeñas o piezas hechas de metales sensibles al calor.
Cuando la temperatura no es un problema y el revestimiento láser puede resultar excesivo por coste o velocidad, los procesos de hardfacing convencionales proporcionan una solución económica y efectiva.
Aplicaciones industriales del revestimiento láser
El revestimiento láser se utiliza ampliamente en la reparación y protección de componentes sometidos a desgaste abrasivo, erosión y corrosión. Entre las aplicaciones más comunes se encuentran:
- Válvulas y asientos de válvulas en la industria del petróleo y gas.
- Rodillos y cilindros en la industria siderúrgica y papelera.
- Componentes de bombas y impulsadores.
- Herramientas de extrusión y matrices.
- Piezas de maquinaria minera y de construcción.
En estos casos el revestimiento láser permite recuperar geometrías originales con mínima distorsión y con propiedades de desgaste superiores a las del material base.
Cuándo elegir revestimiento láser frente a PTA, TIG o MIG
Elija revestimiento láser cuando necesite:
- Mínima dilución y máxima pureza de la aleación depositada.
- Zona afectada por el calor muy reducida.
- Control dimensional preciso y acabado superficial de calidad.
- Trabajo sobre materiales sensibles al calor o piezas de alta precisión.
Elija PTA cuando necesite tasas de deposición más altas y buena calidad metalúrgica a un coste intermedio. Elija TIG cuando requiera un control manual fino y la geometría permita un acceso cómodo. Elija MIG cuando la velocidad y el coste sean prioritarios y la dilución y la distorsión sean aceptables.
Resumen técnico del revestimiento láser
El revestimiento láser ofrece la combinación más favorable de bajo aporte térmico, baja dilución, HAZ reducida y alta calidad metalúrgica entre los procesos de hardfacing comparados.
El PTA se acerca en calidad y supera en velocidad de deposición en muchas aplicaciones. TIG aporta control y versatilidad de posición. MIG destaca por productividad y menor coste en trabajos menos exigentes.
La elección correcta depende del material base, del material de aporte, de la geometría de la pieza, de las tolerancias dimensionales y del presupuesto disponible. En piezas de alto valor o de geometría compleja, el revestimiento láser suele ser la solución preferida.
El conocimiento de estas diferencias permite a ingenieros y responsables de mantenimiento seleccionar el proceso más adecuado para cada reparación o remanufactura, maximizando la vida útil de los componentes y optimizando los costes operativos.
Si quieres conocer otros artículos parecidos a Revestimiento láser: 4 diferencias clave con PTA TIG MIG puedes visitar la categoría Empleos.